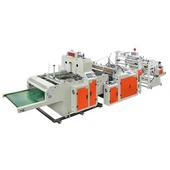
La machine centrale de scellage de sacs peut traiter de nombreux types de films flexibles. Ceux-ci incluent du polyéthylène monocouche-, des films composites-multicouches et des résines biodégradables. Le matériau doit former une solide soudure thermique au centre du sac. Les points vont de haut en bas. Les films doivent également pouvoir être coupés, pliés et empilés sans se froisser ni se déchirer. Zhuxin Machinery a plus de 30 ans d'expérience dans les équipements d'ensachage. Sa soudure centrale peut traiter des films entre 0,01 mm et 0,20 mm d'épaisseur et entre 400 mm et 1 000 mm de large. La gamme comprend de nombreux matériaux utilisés dans les emballages alimentaires, de vente au détail et industriels.
Les sections suivantes expliquent le type de chaque matériau, les paramètres de traitement clés et la qualité du joint.
Films en polyéthylène : LDPE, HDPE, LLDPE
Le polyéthylène est le matériau le plus couramment utilisé dans les machines de scellage centrales. Il détient également la plus grande part du marché mondial des emballages souples. Il existe trois qualités (polyéthylène basse-densité, HDPE et LLDPE). Chaque qualité possède des propriétés d’étanchéité différentes.
Le LDPE est scellé à 120 -160 degrés. Il propose de bonnes ventes chaudes et une large gamme de scellage. Cela facilite le fonctionnement des machines dotées d'un contrôle de température de base. Le PEHD nécessite une température plus élevée de 140 à 180 degrés Celsius. Sa structure cristalline fond et durcit rapidement, le joint est donc petit. Le polyéthylène basse densité se situe entre le polyéthylène basse densité et le PEHD. Il est souvent mélangé à du polyéthylène basse densité pour améliorer la portabilité et maintenir de bonnes performances d'étanchéité.
L'indice de fusion (MFI) est également important. Il montre comment le film s'écoule sous l'effet de la chaleur et de la pression. Les films mesurant 0,3 à 2,0 g/10 min MFI à 190 degrés et ISO 1133 sont courants dans les applications d'ensachage. Un MFI inférieur à 0,3 peut rendre la résine trop rigide pour être utilisée pour un scellement propre. Un MFI supérieur à 4,0 facilite la déchirure de la membrane lors de l'empilage. Le polyéthylène reste la couche d'étanchéité la plus utilisée dans les emballages souples, représentant plus de 60 pour cent du marché mondial des films d'étanchéité, selon Smithers.
Films polypropylène : CPP et BOPP
Il existe deux formes principales de films en polypropylène pour les tuyaux à joint central : le polypropylène coulé (CPP) et le polypropylène à orientation biaxiale (BOPP). Le CPP est un film-thermoscellable avec une bonne transparence. Sa plage d'étanchéité est de 140 -170 degrés. Il fonctionne bien comme machine à sceller centrale servocommandée car sa surface lisse fonctionne bien grâce à un système d'enregistrement photoélectrique.
Le BOPP est différent. Le BOPP standard ne peut pas être-scellé à chaud. Pendant la production, il peut être étiré dans deux directions. Cela amène son point de fusion au-delà de la plage d'une tige de thermoscellage standard. Pour utiliser du BOPP sur une ligne de scellement centrale, vous avez besoin d'un BOPP scellé à chaud avec une couche de scellant en copolymère co-extrudé. Vous pouvez également utiliser une structure laminée avec du BOPP comme couche extérieure et du CPP ou du PE comme scellant intérieur.
ASTM F1921 est la méthode de test standard pour les ongles chauds en films polymères. Cela permet de déterminer si le BOPP ou le CPP peuvent maintenir le joint tendu pendant le remplissage du gabarit vertical en aval. Le film ASTM F1921 offre des performances d'étanchéité stables à la vitesse de la machine. Le film qui échoue au test peut être ouvert au niveau de la couture centrale.
Films composites laminés et multicouches
Les films laminés utilisent deux matériaux ou plus. Ils offrent une protection contre l'humidité et l'oxygène, une bonne impression et une scellage thermique dans un film mince. Un film laminé courant du sac à fermeture centrale est le PET comme couche d'impression externe, la feuille d'aluminium comme couche barrière et le LDPE comme couche d'étanchéité interne. Ces membranes se trouvent couramment dans les emballages de snacks, les sacs de café et les sachets debout.
A Machine à sacs à joint centralpeut gérer des films laminés. L'épaisseur et la rigidité du film affecteront la configuration de la machine. Les panneaux composites à trois-couches d'une épaisseur de 80 à 120 microns peuvent transporter environ 60 à 100 sacs par minute. Cinq couches de stratifiés hautement résistifs d'une épaisseur de 150 à 200 microns peuvent nécessiter un rythme plus lent de 40 à 60 sacs par minute. Une pression de scellage plus élevée peut également être nécessaire pour amener la couche de mastic à la bonne température de scellage.
La résistance d'étanchéité des films laminés est généralement testée selon ASTM F88. Ce test mesure la force nécessaire pour séparer la bande d'étanchéité. Les applications de soudure centrale utilisent généralement des valeurs allant de 2 à 6 N par 15 mm de largeur de soudure, selon l'utilisation du sac. Les emballages alimentaires nécessitent souvent une résistance de scellage plus élevée pour gérer le transport et la manutention.
Films biodégradables et compostables
Le passage à des emballages durables a rendu les films biodégradables plus courants.La machine à sacs à joint centralpeut traiter un mélange de lactate de polyéthylène, de PBAT et d'amidon. Chaque matériau nécessite une configuration de machine différente.
Le PLA scelle à 80-110 degrés. C'est inférieur au PE. Il dispose également d'une plage d'étanchéité étroite de + -5 degrés. Les températures au-delà de cette plage peuvent affaiblir, jaunir ou devenir cassants les joints. Le contrôleur de température de la machine doit être précis à ± 2 degrés pour garantir la stabilité de la production de PLA. Le PBAT scelle à 110-140 degrés. C'est plus hermétique. Il est souvent mélangé à de l'amidon pour réduire les coûts et améliorer la biodégradation. Ces mélanges sont plus faciles à traiter, mais peuvent nécessiter une tension d'alimentation plus faible car ils sont plus mous et plus élastiques que les films PE.
European Bioplastics rapporte que la capacité mondiale de production de bioplastiques est en croissance. Les règles en matière d’emballage telles que le règlement européen sur les emballages et les déchets d’emballages ont également soutenu la croissance. Le règlement réglemente la recyclabilité et la composition des emballages vendus sur le marché européen. Selon les membranes certifiées ASTM D6400, un nombre croissant de marques exigent des sacs à fermeture centrale offrant de bonnes performances et une durée de vie appropriée.
Facteurs de compatibilité des matériaux : déterminants de l'aptitude au traitement
Tous les films ne fonctionnent pas sur toutes les machines. Cinq facteurs déterminent si un matériau peut être traité sur une ligne de soudure centrale donnée :
| Facteurs | Gamme de machines standards | Pourquoi c'est important |
|---|---|---|
| Épaisseur du film | 0,01-0,20 mm | À moins de 0,01 mm, la membrane peut se déchirer pendant l'alimentation. Au-delà de 0,20 mm, la barre de soudure risque de ne plus traverser correctement le matériau. |
| Température d'activation du joint | 80-180 degrés | La plage de température de la machine doit être couverte par la plage de scellage du film. |
| Indice de fluidité à chaud | 0.3 -4.0 g/10 minutes | Des valeurs faibles signifient que la membrane est rigide et ne coule pas bien. Des valeurs plus élevées peuvent rendre le film cassant et se fissurer lors du pliage. |
| Facteur de friction | 0.2–0.5 | En dessous de 0,2, le film peut glisser sur le cylindre. Après 0,5, le film peut se lier et se froisser. |
| Résistance à la traction | Supérieur ou égal à 15 MPa (MD) | Les films dont l'orientation machine est inférieure à 15 MPa peuvent s'étirer et provoquer des erreurs de repérage. |
La résistance à la traction est mesurée selon la norme d'essai de résistance à la traction du plastique ISO 527). Les films qui répondent à ces cinq critères peuvent généralement être exécutés sans outils spéciaux. Les films en dehors de ces plages peuvent nécessiter un système d'alimentation amélioré, un contrôleur de tension ou des dispositifs de scellage.
Foire aux questions
La scelleuse centrale peut-elle traiter à la fois les films PE et PP ?
Oui. Vous devez ajuster la température, la tension d'alimentation et la vitesse du joint. Le PE fonctionne généralement à 120 - 160 degrés Celsius. PP fonctionne normalement à 140-170 degrés. Il faut généralement 15 à 25 minutes pour changer de matériau sur une machine servocommandée, y compris le réglage de la température.Une machine à sacs à joint centralpeut basculer entre ces matériaux avec les ajustements de configuration appropriés.
Quelle épaisseur de film biodégradable les machines peuvent-elles gérer ?
La plupart des lignes de soudure centrale peuvent gérer des films PLA et PBAT de 0,02 mm à 0,08 mm. Une barre de soudure modifiée à pression plus élevée peut être nécessaire pour les films compostables de plus de 0,10 mm. Les résines biodégradables sont souvent moins efficaces sur le plan thermique que le polyéthylène.La machine à sacs à joint centralfonctionne généralement mieux avec des films biodégradables plus fins.
Comment vérifier la qualité des joints après production ?
La résistance du joint est testée avec ASTM F88 à une exfoliation à 180 degrés. Un joint passant peut résister à 2 -6 N par 15 mm de largeur. Le coup est testé selon ASTM F1921. Cela permettra de vérifier que le joint reste scellé après le formage. Ceci est important pour les lignes à grande vitesse-qui remplissent les sacs avant que le joint ne refroidisse complètement.Une machine à sacs à joint centralavec un contrôle précis de la température permet de garantir une qualité d’étanchéité constante dans toutes les normes testées.
Conclusion:
Une machine à sacs à fermeture centrale peut traiter le LDPE, le HDPE, le LLDPE, le CPP, le BOPP thermoscellable, les films laminés et les films biodégradables tels que le PLA et le PBAT. Le matériau doit être conforme à la machine avec une plage d'épaisseur de 0,01 à 0,20 mm, une température d'activation du scellage de 80 à 180 degrés et une résistance à la traction d'au moins 15 MPa. Les films certifiés ASTM D6400 et ASTM F88 fournissent des normes de qualité utiles pour les acheteurs d'emballages et les régulateurs.
Zhuxin Machinery fournit une ligne de production de sacs à joint central, conformes aux normes ISO 9001 : 2015 et CE. La machine utilise un contrôle d'alimentation servo-et un enregistrement photoélectrique pour différents types de films. Pour les configurations de machines basées sur des matériaux à couche mince-, visitez cnzhuxinmachine.com.