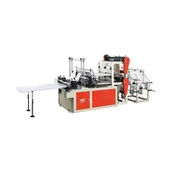
Dans la fabrication de sacs en plastique-en grand volume, le nombre de sacs que vous obtenez sur l'espace au sol de chaque machine est le principal chiffre qui détermine le coût par sac. Donc unmachine de fabrication de sacs à deux lignesrésout ce problème en plaçant deux lignes de production distinctes l’une à côté de l’autre. Ensuite, il double le rendement d'un bâti de machine, d'un opérateur et d'un jeu de rouleaux de film. Comprendre comment cette-architecture à double canal fonctionne-et où elle crée une véritable efficacité par rapport aux endroits où-les machines à voie unique restent préférables-aide les responsables de production et les prescripteurs d'équipement à prendre des décisions d'approvisionnement fondées.,

Architecture de base : qu'est-ce qui en fait « deux lignes »
La disposition à deux voies-au cœur d'une machine de fabrication de sacs à deux lignes est mieux comprise en la comparant aux alternatives. Le concurrent le plus proche est une machine à deux-stations-une bande de film, deux têtes de formage alternées. L'approche à double voie-fait fonctionner deux bandes de films distinctes en parallèle, ce qui modifie fondamentalement les compromis en matière de débit et de complexité-.
La caractéristique déterminante d'une machine de fabrication de sacs à deux lignes est la présence de deux canaux parallèles de déroulement, d'alimentation et de scellage du film fonctionnant simultanément dans un seul corps de machine. Chaque voie fonctionne indépendamment, c'est pourquoi cette configuration est parfois appelée système de fabrication de sacs à double canal. Plutôt que de faire tourner une bande de film rapide et de la couper en deux à la sortie, la machine maintient deux voies de film indépendantes depuis la station de déroulement jusqu'à la zone de scellage-et-de découpe.
Chaque voie tire à partir d'une station de déroulement dédiée montée sur le même ensemble d'arbre. Le film est fourni sous forme de rouleau, généralement d'une largeur de 500 à 1 000 mm par voie, et est enfilé individuellement à travers le système de contrôle de tension de chaque voie avant de converger vers la station de scellage. À ce stade, les deux bandes traitées en parallèle passent par des mécanismes partagés de découpe et de collecte.
Cette architecture est importante car elle évite les déséquilibres de tension entre les-bandes qui se produisent lorsqu'une seule bande large est invitée à alimenter simultanément deux-sections de largeur de sac. Le contrôle indépendant de la tension des bandes-généralement via un frein magnétique ou un retour du bras danseur--maintient chaque trajet de film stable et prévisible, ce qui se traduit directement par des tolérances dimensionnelles plus strictes sur les sacs finis.
Comment fonctionne la machine : étape par étape
Étape 1 - Déroulement du film et contrôle de la tension
Deux rouleaux de film sont montés sur un support de déroulement à double arbre-à l'extrémité d'alimentation de la machine. Les diamètres standard des rouleaux sont de 76 mm (3 pouces) ou 152 mm (6 pouces), avec des largeurs de rouleaux allant généralement de 400 à 1 200 mm en fonction des tailles de sacs produits.
Pendant que la machine fonctionne, le film est retiré de chaque rouleau et passe à travers un ensemble de bras danseurs ou un contrôleur de tension de cellule de charge qui ajuste en permanence le couple de freinage. Pour le film HDPE-un matériau qui se rétrécit-considérablement lors de l'extrusion-le maintien d'une tension de déroulement constante est essentiel ; une variation au-delà de ± 10 % du point de consigne dégrade directement la planéité du sac et la cohérence du joint.
Le déroulement automatique de la tourelle permet une production continue sans arrêt pour les changements de rouleaux. À mesure qu'un rouleau s'épuise, la tourelle s'indexe pour mettre le rouleau de secours en position tandis que la bande de jonction pré--applique l'amorce sur la bande en cours, avec généralement moins de 3 mètres de film perdus par jonction.
Étape 2 - Aplatissement du film et alimentation du rail de guidage
Chaque voie dirige sa bande de film à travers un ensemble d'aplatisseurs-paires de rouleaux recouverts de caoutchouc-qui éliminent les boucles introduites lors de l'enroulement-puis à travers des systèmes de guidage de bord qui centrent la bande par rapport à la référence mécanique de la voie. La plupart des modèles industriels de cette catégorie utilisent des détecteurs de bord à ultrasons ou infrarouges qui renvoient à un actionneur de guide de bord servo-contrôlé, maintenant la position latérale à ± 0,5 mm.
Le pliage des goussets, si le sac cible comprend des goussets latéraux, est effectué à ce stade par un ensemble de plaques de gousset qui pré--plie les bords du film vers l'intérieur avant que la bande n'atteigne la zone de scellage.
Étape 3 - Thermoscellage
Les deux voies se dirigent vers la station de thermoscellage, où une paire de barres de scellage chauffées-une pour chaque voie-appliquent une température et une pression contrôlées sur le film pour former la soudure longitudinale et le bord supérieur du sac.
Les paramètres de scellage varient selon le type de film :
PEHD : température de scellage 130–160 degrés, pression de scellage 0,3–0,5 MPa, temps de maintien 0,2–0,5 s
LDPE : température de scellage 110–140 degrés, pression de scellage 0,2–0,4 MPa, temps de maintien 0,2–0,4 s.
LLDPE : température du joint 115–145 degrés, pression du joint 0,2–0,4 MPa, temps de maintien 0,2–0,5 s.
BOPP : température du joint 130–165 degrés, pression du joint 0,3–0,5 MPa, temps de maintien 0,3–0,6 s (nécessite un revêtement CPP ou mastic pour un joint propre)
Les barres de soudure à deux voies-sont donc dotées de commandes de température distinctes. Ensuite, chaque piste peut être configurée pour un type de film différent si le plan de production nécessite des changements rapides entre les types de sacs.
Étape 4 - Découpe à chaud et poinçonnage
Après le scellage, un fil chaud ou un couteau chaud coupe et sépare simultanément les sacs individuels le long de la ligne de scellage inférieure tout en perforant le bord coupé pour un déchirement facile-. La-dimension de sortie-hauteur du sac-est servocommandée-et réglable sur l'IHM sans changement mécanique.
Pour les sacs pour T-shirts-, une deuxième station de perforation découpe les encoches des trous pour les mains-dans la partie supérieure du sac à l'aide d'une règle en acier assortie. Cette station fonctionne généralement au même rythme de cycle que la station de scellage/découpe, synchronisée via un seul programme PLC.
Étape 5 - Comptage, empilage et collecte
Les sacs finis des deux couloirs sont acheminés vers une table de collecte centrale ou une station d'ensachage automatique-. Un compteur photoélectrique compte la sortie par voie, permettant aux opérateurs de vérifier que les deux canaux fonctionnent à des débits équivalents -un contrôle de qualité utile, car la divergence entre les vitesses des voies signale un problème de trajet du film du côté en retard.
Les sacs sont généralement empilés en paquets de 25, 50 ou 100 et fixés avec un élastique ou un manchon automatique-avant d'être transportés vers la zone d'emballage.
Paramètres de production : deux lignes ou une seule ligne
| Paramètre | Machine à une seule voie- | Modèle à double-voie |
|---|---|---|
| Sortie typique | 60 à 120 sacs/min/voie | 100 à 200 sacs/min (combinés) |
| Plage de largeur de film | 400-800 mm | 400 à 1 200 mm par voie |
| Plage de largeur de sac | 200-500 mm | 150 à 600 mm par voie |
| Plage de longueur du sac | 200-800 mm | 200-800 mm |
| Plage d'épaisseur du PEHD | 0,008 à 0,025 mm | 0,008 à 0,030 mm |
| Exigence de l'opérateur | 1 personne | 1 à 1,5 personnes |
| Surface au sol | 3–4 m² | 5–7 m² |
| Consommation électrique typique | 6 à 10 kW | 12 à 18 kW |
Données compilées à partir de spécifications d’équipements industriels accessibles au public et d’examens techniques publiés sur les systèmes de production d’emballages flexibles.
L'avantage de rendement combiné est d'environ 1,6 à 1,8 fois par rapport à une machine comparable à une seule voie - plutôt qu'à une machine 2 fois propre, car chaque voie partage la même alimentation électrique, le même système de contrôle et la même attention de l'opérateur. L'écart d'efficacité se réduit lors des changements : la conception à deux -voies nécessite un ajustement indépendant des voies pour différentes largeurs de sacs, ce qui peut ajouter 15 à 30 minutes par SKU par rapport à la configuration mécanique plus simple sur un équipement à une seule-voie.
Types de films courants et leur comportement de scellement
Cet équipement est compatible avec la plupart des films d'emballage flexibles utilisés dans la production de sacs de vente au détail :
HDPE (polyéthylène haute-densité) - Le matériau dominant pour les sacs de marchandises. Il offre une résistance à la traction élevée par rapport à l'épaisseur, une bonne barrière contre l'humidité et une fenêtre d'étanchéité relativement large. Le principal défi du traitement consiste à gérer la mémoire du matériau.-Les sacs en PEHD ont tendance à s'enrouler au niveau du bord du scellage si le temps de refroidissement après le scellage est insuffisant.
LDPE (polyéthylène basse-densité) - Ce matériau est plus doux et plus transparent-que le HDPE. Il est donc utilisé pour les sacs de produits et les sacs de transport légers. Sa température de scellage plus basse utilise moins d'énergie par sac. Mais sa plage d'épaisseur est plus étroite, de sorte que les changements d'épaisseur du film ont un effet plus important sur la stabilité du joint.
LLDPE (polyéthylène linéaire basse-densité) - Ce matériau offre une meilleure résistance à la déchirure et une meilleure qualité d'étanchéité que le LDPE. C'est donc le premier choix pour les sacs transportant des charges plus lourdes. Sa température de démarrage du joint est plus basse. Cela peut donc améliorer le rendement sur les machines qui ne reçoivent pas beaucoup de chaleur provenant de la barre de soudure.
BOPP (polypropylène à orientation biaxiale) - Utilisé pour les sacs de vente au détail imprimés et les emballages alimentaires où la clarté et la fidélité d'impression sont importantes. Le BOPP a une température d'initiation du scellement plus élevée et nécessite une couche de scellant (généralement une coextrusion CPP ou un revêtement acrylique) pour obtenir des thermoscellages fiables. Sur ce type d'équipement à deux voies-, cela ajoute de la complexité à la configuration des voies.
PLA (acide polylactique, biodégradable) - De plus en plus spécifié dans les régions dotées de réglementations sur le plastique à usage unique-. Le PLA scelle à des températures plus basses (100 à 120 degrés) que les polyoléfines conventionnelles, mais est plus sensible à la surchauffe- au-delà de 140 degrés, le film colle et se déchire plutôt que de se sceller. Les machines dotées de contrôleurs PID de température précis et de temps de séjour plus courts traitent le PLA de manière plus fiable.
Composants et sous-systèmes clés
Comprendre les sous-systèmes critiques aide à spécifier une machine ou à diagnostiquer des problèmes de performances :
Système de servomoteur : les modèles-haut de gamme utilisent un servomoteur séparé pour le cycle d'alimentation et de coupe du film de chaque voie. Ils remplacent donc les anciens systèmes à cames mécaniques sur les machines plus anciennes. La servocommande vous permet de modifier la longueur du sac par pas millimétriques via l'IHM sans arrêter la machine. C’est donc un gros plus lorsque vous avez des commandes avec des limites de taille serrées.
PLC et IHM : le système de contrôle assure le fonctionnement des voies ensemble, exécute la séquence de déroulement de la tourelle, suit les décomptes de production et enregistre l'historique des alarmes pour résoudre les problèmes. La plupart des nouvelles machines utilisent des cœurs Siemens ou Delta PLC avec des IHM à écran tactile. Et ces IHM peuvent enregistrer les paramètres de recettes pour jusqu'à 99 types de sacs.
Contrôle de la température de la barre de scellage : chaque barre de scellage est dotée d'une régulation de température PID indépendante. La planéité de la surface de la barre-maintenue à ±0,02 mm sur toute la largeur de scellage-est aussi importante que la précision de la température ; une barre déformée crée une pression d’étanchéité incohérente sur la largeur, entraînant des défaillances sporadiques de délaminage.
Tourelle d'épissure automatique de-film : la station de déroulement de la tourelle avec capacité d'épissage automatique-est la-valeur ajoutée-la plus élevée pour la production-de gros volumes. Sans cela, chaque changement de rouleau nécessite qu'un opérateur arrête la machine, enfile le nouveau film et redémarre -, perdant ainsi 3 à 5 minutes de temps de production toutes les 30 à 60 minutes en fonction de la longueur du rouleau.
Priorités de maintenance
L'exploitation d'une machine de fabrication de sacs à deux lignes sur plusieurs équipes expose les composants de la machine à des contraintes continues qu'une opération à une seule équipe légèrement chargée-ne rencontrerait jamais. Pour les équipements fonctionnant en trois équipes, les tâches de maintenance suivantes ont le plus grand impact :
Inspection hebdomadaire de la surface de la barre de scellage - les rayures ou les dépôts de surface réduisent le transfert de chaleur et provoquent une faiblesse du joint. Remplacez ou refaites la surface de la pièce lorsque l'usure est supérieure à 0,05 mm.
Étalonnage du contrôleur de tension une fois par mois -les ressorts du bras danseur-les ressorts du bras et les cellules de pesée changent au fil du temps. Alors recalibrez-les par rapport à un film de référence connu. Ensuite, cela maintient la taille des sacs stable.
Niveau et qualité de l'huile de boîte de vitesses, comme le dit le fabricant, - la plupart des boîtes de vitesses industrielles nécessitent une vidange d'huile toutes les 2 000 heures.
Affûtage de la lame toutes les 40 à 80 heures de production pour les systèmes de couteau chaud/fil de coupe - les lames émoussées augmentent le bruit de coupe, augmentent le taux de rebut et accélèrent l'usure de l'enclume.
Nettoyage hebdomadaire du capteur de guide de bord - le brouillard d'encre et la poussière du film imprimé s'accumulent sur la paire émetteur/détecteur infrarouge, provoquant un faux suivi des bords et une dérive latérale de la bande.
Quand choisir cette configuration
La configuration à deux voies-est économiquement intéressante lorsque la plupart des conditions suivantes s'appliquent :
Les volumes de commandes dépassent 500 000 sacs par SKU par an
La largeur des sacs est inférieure à 450 mm par voie (les sacs plus larges peuvent dépasser les spécifications de largeur de voie de la machine)
Le type de film est cohérent dans toutes les commandes (minimisant la fréquence de changement de voie)
L'espace au sol est limité et une deuxième machine autonome n'est pas réalisable
Les coûts de main-d'œuvre par équipe justifient l'optimisation du débit d'un seul opérateur-.
Une machine à une seule voie- reste le meilleur choix pour les ateliers traitant de courts tirages fréquents avec une grande variation de largeur de sacs, ou pour les installations produisant des sacs spéciaux (par exemple, PEHD de gros calibre-de qualité pesticide-, stratifiés multi-matériaux) qui nécessitent une attention individuelle plus particulière lors de l'installation.
Foire aux questions
Quelle est la différence entre cette machine et une machine à deux-stations ?Une machine à deux-stations possède une voie de film mais deux têtes de formage/découpe qui alternent selon un cycle décalé, permettant à une station de couper pendant que l'autre avance. Une machine de fabrication de sacs à deux voies-traite simultanément deux voies de film indépendantes, doublant presque le débit effectif au sein d'un seul corps de machine.
Les deux voies peuvent-elles traiter des largeurs de sacs différentes en même temps ?Oui, si la machine est équipée de systèmes de guidage de film indépendants-asservis par voie. Chaque voie peut être réglée sur une largeur de sac différente dans la plage de spécifications de la machine, bien que cela nécessite des paramètres de recette distincts et un réglage minutieux du guide de bord.
Quelle épaisseur de film cette machine peut-elle gérer ?La plupart des modèles industriels à double voie-gèrent des épaisseurs de film comprises entre 0,008 mm (8 microns) et 0,030 mm (30 microns), couvrant ainsi la gamme complète des films pour sacs standards en PEHD, LDPE, LLDPE et BOPP. Les jauges plus épaisses peuvent nécessiter des vitesses de ligne réduites pour maintenir la qualité du joint.
Comment la machine gère-t-elle les films imprimés ?Les capteurs photoélectriques de marques d'impression-montés avant la station de scellage détectent les marques de repérage imprimées sur la bande de film. Le système de servomoteur utilise ces marques pour synchroniser la position de coupe par rapport au motif imprimé, en maintenant le repérage à ± 1,0 mm sur la plupart des tirages.
Quel est le temps de changement typique entre les tailles de sacs ?Pour les changements de largeur mécaniques (repositionnement des séparateurs de voie, réglage de la largeur de la barre de soudure), prévoyez 30 à 60 minutes. Les machines à servo-qui nécessitent uniquement des modifications de paramètres sur l'IHM effectuent généralement un changement de taille en 10 à 20 minutes.
Références
Manuel de technologie et d'ingénierie de l'emballage, 4e édition - Films d'emballage flexibles : propriétés, étanchéité et caractéristiques de barrière
Journal of Plastic Film & Sheeting - "Scellage thermique des films de polyoléfine : interactions de température-pression- dans la production de sacs industriels"
Flexible Packaging World - "Production de sacs à deux voies : aspects économiques du débit et considérations opérationnelles"
Revue des systèmes d'emballage industriels - "Indexation assistée-dans les équipements de fabrication de sacs et de pochettes à grande vitesse-"
Society of Plastics Engineers (SPE) - Archives de documents techniques : Processus d'extrusion et de conversion de films, section Technologie d'étanchéité