Les -sacs pour t-shirts-les sacs transportés en polyéthylène haute-densité (PEHD) qui sont omniprésents dans les environnements de vente au détail, d'épicerie et de restauration-semblent incroyablement simples. Le processus de fabrication actuel derrière la production de masse constante des sacs implique un traitement sophistiqué des membranes, un scellage thermique synchronisé et des séquences de découpe mécanique qui doivent être effectués à un rythme coordonné avec des centaines de cycles par minute.
La configuration à deux -niveaux et quatre-fils représente l'une des architectures d'équipement les plus productives du secteur des-sacs pour t-shirts. Comprendre le fonctionnement de ces machines (mécanique, chaud et séquentiel) aide les responsables des achats à évaluer les spécifications des équipements, aide les ingénieurs de production à optimiser la production et fournit un cadre structurel permettant aux équipes qualité de comprendre la source des défauts.

L'importance pratique de la configuration « double couche quatre lignes »
Avant de terminer la séquence d'opérations, la terminologie doit être clarifiée car elle affecte directement la manière dont la machine implémente sa sortie.
La double couche fait référence à la structure d'alimentation membranaire. Au lieu de faire passer un seul réseau de film dans une machine, cette configuration alimente simultanément deux couches de film distinctes via les stations de moulage et de scellage. En termes de contrôle de tension et de gestion des tournées, chaque couche est traitée indépendamment, mais toutes passent par les mêmes postes de scellage et de découpe dans un temps coordonné.
Quatre lignes signifie que la machine produit quatre lignes de sacs en même temps sur la largeur du film. La maille du film est suffisamment large pour accueillir quatre sacs côte à côte. L'outil de scellage et de coupe couvre toute la largeur de la bande et gère les quatre rangées à chaque cycle.
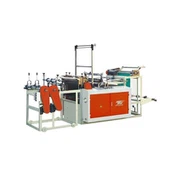
Le calcul de la production devient clair : si leMachine automatique de fabrication de sacs pour t-shirts à quatre lignes et double couchefonctionne à 200 cycles par minute et, dans des conditions optimales, produit quatre sacs par cycle entre deux couches, le rendement effectif serait de 1 600 sacs par minute. Les-chiffres du monde réel expliquent les pertes d'efficacité-l'épissage des films, les ajustements de tension, les intervalles de maintenance-mais l'architecture multiplicative de cette configuration explique pourquoi elle domine les environnements de production de masse-.
En conséquence, la machine automatique de fabrication de sacs pour t-shirts à deux-quatre-fils-est essentiellement un système de traitement parallèle, et pas simplement une machine à fil unique-plus rapide.
Matière première : spécifications du film et manipulation des rouleaux
Le processus commence avec des rouleaux de film HDPE, généralement de 10-30 microns d'épaisseur et adaptés aux sacs pour T-shirts standards. Le choix de la jauge de film affecte les propriétés mécaniques du sac fini - résistance à la traction, résistance à la perforation et performances de manipulation - ainsi que les performances de la membrane lors du scellage et de la découpe.
Le support de rouleau (déroulage) peut contenir un rouleau de film dans chacune des deux couches, généralement avec des systèmes de freinage pneumatiques, maintenant une tension constante lorsque le diamètre du rouleau est déroulé. Il est essentiel de maintenir une tension constante, car les films HDPE s'étirent dans des conditions de tension variables qui, si elles ne sont pas contrôlées, peuvent créer des sacs de différentes tailles.
De nombreuses machines-de production disposent d'une capacité d'épissage automatique des rouleaux. Lorsque le rouleau approche de sa fin, l'opérateur prépare le rouleau suivant sur le deuxième support. Une colleuse automatique relie la queue du nouveau film à l'extrémité du rouleau épuisé sans arrêter la machine pour maintenir la continuité de la production. Cette fonctionnalité est particulièrement utile dans les configurations-à haut rendement, où l'arrêt et le redémarrage de la ligne représentent une perte de rendement importante.
Étape 1 : Cheminement des couches minces et gestion de la tension
Les deux couches de film mince atteignent la station de formage via une série de rouleaux de guidage et de systèmes de contrôle de tension depuis leurs positions d'étalement respectives. La conception du chemin de la membrane dans ces machines n'est pas le fruit du hasard : l'emplacement de chaque rouleau affecte la manière dont la membrane pénètre dans les sites en aval.
Le système de rouleaux de danse utilise des rouleaux flottants attachés à des cylindres pneumatiques pour ajuster automatiquement les positions afin de maintenir des niveaux de tension prédéfinis. À mesure que la tension du film augmente (comme cela se produit lorsqu'un film presque vide ralentit), le rouleau dansant se déplace pour compenser. Lorsque la tension diminue, elle s’ajuste dans la direction opposée. Cette boucle de rétroaction mécanique continue maintient la tension dans une petite plage, permettant une étanchéité et une découpe constantes.
Le système de guidage des bords suit la position du film horizontalement pour corriger la dérive qui entraînerait autrement un alignement progressif des quatre lignes de sacs par rapport à l'outil de scellage. Les capteurs photoélectriques détectent la position du bord du film et déclenchent un léger ajustement latéral du trajet du film avant que le désalignement ne s'accumule à un niveau qui affecte la qualité du produit.
Les deux couches de film convergent au poste de formage selon un motif d'enregistrement correspondant : elles doivent se chevaucher précisément pour que le sac de scellage présente un alignement cohérent des couches tout au long du processus.
Étape 2 : Forme du sac en plastique
Les sacs pour t-shirts-nécessitent une géométrie particulière : le corps principal, une poignée découpée en haut et un joint inférieur pour fermer la base du sac. Le poste de moulage est préparé géométriquement avant le scellement.
Pour les sacs pour T-shirts-scellés au fond, le tube de film (le fabricant plie le PEHD) se transforme dans la machine et se plie pour créer le fond du sac. La structure ne nécessite pas de joint inférieur-le pli du fabricant fera l'affaire. La machine se concentre sur la création de sacs individuels qui gèrent la géométrie et les joints, séparés d'un réseau continu.
Le poinçon de poignée ou la station de découpe crée une poignée incurvée caractéristique découpée dans le haut du sac. La conception de l'outil détermine la forme de la poignée et l'outil doit correspondre à une spécification spécifique du sac. Sur une machine à quatre-fils, quatre positions de perforation de la poignée fonctionnent simultanément, espacées pour correspondre à la largeur du sac.
L'enregistrement précis du poinçon associé à la position de scellage détermine si la poignée est dans la bonne position sur les sacs finis. L'inadéquation entre la station d'estampage et la station de scellage est une source courante de défauts dans la production à grande vitesse : si la poignée est trop proche de la ligne de scellage, la poignée sera faible et un décalage trop important créera des déchets.
Étape 3 : Thermoscellage-Processus clé
Le thermoscellage est l’étape du processus qui détermine le plus directement l’intégrité structurelle et la vitesse de production maximale du sac en tissu. La station de scellage crée les joints transversaux qui séparent les sacs à travers une membrane continue.
LeMachine automatique de fabrication de sacs pour t-shirts à quatre lignes et double coucheutilise des joints couvrant toute la largeur du film tout en touchant les quatre sacs métalliques. Les barres de scellage contiennent des éléments chauffants électriques intégrés qui maintiennent des points de température programmés, généralement entre 120 degrés C et 180 degrés, selon le type et l'épaisseur du film.
Séquence de scellement en cycles chronométrés :
Fermeture du scellant-Les barres de scellage supérieure et inférieure maintiennent le film simultanément lorsqu'il est chauffé et pressurisé. La pression de contact détermine l'efficacité du transfert de chaleur vers la membrane.
Staycations-Les tiges restent fermées pendant une période de temps programmée pour permettre une pénétration suffisante de la chaleur pour faire fondre et fusionner les couches de film. Le temps de séjour est un paramètre clé : un temps trop court peut conduire à un joint faible qui n'est pas complètement fondu ; un temps trop long peut dégrader le film dans la zone de scellement.
Refroidissement-Certaines configurations intègrent des barres de pression de refroidissement, suivies de barres de scellage chauffées qui trempent la zone de scellage sous pression. Cette étape améliore la consistance du joint et empêche le film nouvellement formé de se tordre vers l’avant.
Le graphique à barres s'ouvre -le graphique à barres effectue un zoom arrière et les index des films pour le cycle suivant avancent.
L'uniformité de la température sur la largeur de la tige entière est la clé pour garantir la cohérence de la qualité du joint à quatre fils-. Une répartition inégale de la température-commune dans les éléments chauffants effilochés ou mal entretenus-crée des tuyaux dans lesquels certains sacs sont bien scellés tandis que d'autres sont mal scellés ou ouverts. Le thermocouple est intégré le long de plusieurs points du joint pour permettre au système de contrôle de détecter et de compenser les variations de température.
Étape 4 : Couper et emballer
Au fur et à mesure que le joint se forme, le réseau de membranes contient une série de sacs de connexion continus qui doivent être décomposés en unités individuelles. La découpe s'effectue au niveau ou à proximité de la ligne de scellage en utilisant l'une des deux méthodes principales :
La lame chauffante est utilisée pour couper le film dans la zone de scellage en même temps que le scellage. Cette approche intégrée est plus rapide, mais nécessite un étalonnage minutieux de la température : les éléments de coupe doivent être suffisamment chauds pour couper proprement sans faire fondre les matériaux adjacents ni dégrader les bords du joint.
Le couteau à froid est coupé avec une lame mécanique, scellé puis coupé à un autre endroit. Cette séparation du scellage et de la découpe permet à chaque fonction d'être optimisée indépendamment, ce qui entraîne généralement des bords de coupe plus nets, mais nécessite davantage de longueur de machine supplémentaire et une coordination entre les stations.
Sur une machine-outil à quatre-fils, l'outil de coupe peut couper sur toute la largeur de la bande en même temps, tout en séparant les quatre lignes. L'enregistrement de la coupe par rapport à la ligne de soudure détermine si le sac présente un espacement de perforation approprié dans le système de distribution au détail.
Étape 5 : Perforation des rouleaux
De nombreuses applications de sacs pour t-shirts-exigent des sacs entre les unités, permettant une distribution unique-dans les points de vente au détail ou de restauration pour une livraison à rouleaux perforés. Dans cette configuration, la machine ne sépare pas complètement les sacs individuels ; au lieu de cela, une station de perforation forme une ligne de déchirure entre chaque sac et les toiles d'araignées sont continues.
Des rouleaux perforateurs ou une tige perforante impriment une série de petites incisions rapprochées sur la largeur du film au niveau de chaque poche. La géométrie de la perforation-la longueur de la coupe, le jeu, le modèle d'espacement-détermine la facilité de séparation et si le sac est déchiré proprement ou irrégulièrement au niveau du distributeur.
Après le forage, le sac s'enroulait autour des tubes carottés. La tension d'enroulement doit être constante pour produire des bobines uniformément denses.-les bobines lâches peuvent focaliser ou obstruer les jumelles de la bobine dans le distributeur, tandis que les bobines trop serrées peuvent rendre difficile la séparation des sacs individuels.
Étape 6 : Comptage, empilage et emballage des sorties
Pour les sacs de poche pour T-shirts-(configurations sans-rouleaux), le système de sortie compte les sacs à leur sortie de la station de découpe et les accumule dans une quantité prédéfinie-. La précision des calculs est liée à l'efficacité de l'emballage en aval : des calculs incorrects peuvent entraîner des problèmes d'emballage de vente au détail et de gestion des stocks.
Le système d'empilage utilise des lames, des jets d'air ou des guides mécaniques pour maintenir la cohérence des sacs dans la pile. Les empileurs correctement alignés emballent plus efficacement et peuvent alimenter automatiquement les matériaux vers les stations d'emballage sans se boucher.
Les stations de compression et de regroupement sont enveloppées dans un film ou un matériau de regroupement en tas pour former les paquets finis qui entrent dans les cartons d'expédition. Certaines configurations intègrent l'automatisation de l'emballage en carton, comptant les piles et les plaçant dans des cartons d'expédition sans traitement manuel.
Systèmes de contrôle : coordination de toutes les stations
Ce n’est que lorsque toutes les stations fonctionneront à des heures précisément coordonnées que cette séquence d’opérations donnera des résultats cohérents.Machine automatique de fabrication de sacs pour t-shirts à quatre lignes et double coucheadopte une structure de contrôle PLC et gère la synchronisation de l'index du film, la synchronisation du cycle de scellage, l'enregistrement de la coupe et la vitesse du système de sortie en tant que système intégré.
La longueur de l'index est programmée pour définir la distance d'avancement du film par cycle, qui détermine la longueur du sac. Les systèmes d'avance de film pilotés par servo- maintiennent une précision de longueur d'index de ± 0,5 mm dans une production continue à grande vitesse-, ce qui est essentiel pour la cohérence de la taille.
Le stockage des recettes permet de basculer rapidement entre les spécifications du sac. Les paramètres stockés pour la longueur du sac, la température de soudure, le temps d'arrêt, l'enregistrement des coupes et le nombre de sorties peuvent être rappelés par l'opérateur en quelques minutes, réduisant ainsi le temps de réglage mécanique pour la commutation qui dominait les anciennes générations d'équipements.
La détection des défauts et les arrêts de ligne empêchent la propagation des défauts. Les capteurs qui surveillent la tension du film, la température de scellage, l'enregistrement des découpes et le nombre de sorties déclenchent l'arrêt de la ligne de contrôle lorsque les paramètres dépassent les tolérances du programme. Lorsque des problèmes de développement sont détectés, arrêtez la chaîne de production dès que possible pour éviter la production de défauts cumulatifs nécessitant une inspection manuelle et un rejet.
Pourquoi une architecture à deux -quatre niveaux-est vitale pour les-opérations à volume élevé
L'avantage d'efficacité de cette configuration par rapport aux machines à-ligne unique n'est pas simplement additif. L'exploitation de quatre lignes à la fois signifie que les outils d'étanchéité et de coupe-les composants les plus chers-fournissent quatre fois le rendement de chaque machine. Le coût du capital par unité de capacité a fortement diminué.
Les cycles de maintenance sont également plus longs. Le remplacement d'un élément chauffant sur une machine à quatre-fils peut restaurer toute la sortie sur les quatre lignes, tandis que l'obtention d'une sortie équivalente sur quatre machines à un seul-fils distinctes nécessite quatre événements de maintenance distincts.
L'architecture à deux -niveaux ajoute un multiplicateur de rendement supplémentaire sans augmenter l'encombrement de la machine ni les exigences de l'opérateur. Un opérateur supervise huit lignes d'ensachage simultanées dans un espace de la taille de deux machines à fil unique.
Variables de qualité que les équipes de production doivent surveiller
Comprenez que la séquence d’actions mène directement à l’endroit où les ressources de contrôle qualité doivent être concentrées.
La cohérence de la résistance du joint à quatre fils-est l'indice de qualité le plus important. Les joints peuvent provoquer des variations de température sur les côtés gauche et droit de la machine-ce qui est courant après de longues périodes de fonctionnement sans entretien-et peuvent provoquer des variations de résistance du joint entre les lignes d'ensachage qui sont invisibles pendant la production mais peuvent provoquer des pannes sur le terrain.
L'enregistrement du poinçon de manipulation par rapport à la position de scellage doit être vérifié périodiquement, en particulier après le remplacement du rouleau de film, les transitions de tension peuvent légèrement déplacer la position du film avant que le système de contrôle de tension ne se stabilise.
La qualité de perforation de la configuration du volume affecte directement l'expérience de l'utilisateur final. La perforation est trop forte pour empêcher une séparation facile du sac et trop faible pour que le sac déchire le distributeur au milieu. Des tests périodiques de force de traction-sur des échantillons de perforation fournissent des données objectives pour le contrôle du processus.
Machine automatique de fabrication de sacs pour t-shirts à quatre lignes et double coucheun rendement élevé, même un faible pourcentage de défauts peut produire des quantités absolues de défauts significatives. Une surveillance cohérente des processus peut empêcher que des écarts de qualité ne s’accumulent sans être détectés.
Conclusion:
La machine à sacs pour chemises à double-quatre-fils-fonctionne selon un cycle précis et chronométré répété des centaines de fois par minute, de l'ouverture du film à la gestion de la tension, en passant par le façonnage des poignées, le thermoscellage, la découpe, la perforation et la sortie. Chaque étape s’appuie sur la précédente et toute perturbation à n’importe quelle étape se propage à toutes les opérations en aval.
Pour les fabricants évaluant des équipements, la compréhension de cette séquence soulève des questions de spécification plus pertinentes : quelle méthode de contrôle de tension les machines utilisent-elles ? Comment le système de contrôle gère-t-il les transitions d’épissure ? Quelles sont les spécifications de température de soudure uniforme pour toute la largeur de la barre ? Ces problèmes masquent les différences entre les différentes options d'appareils, qui sont masquées par les comparaisons de tarifs génériques.
Pour les équipes de production utilisant déjà cet équipement, le cadre-par-étape sur la carte ci-dessus illustre le processus de saisie des variations, ce qui en fait un outil de diagnostic pratique pour les enquêtes de qualité et l'amélioration des procédures.
Référence
Association de l'industrie du plastique. Guide technique de l'industrie du film et du sac : sélection des équipements et optimisation des processus. PLASTIQUES, 2023.
Société des ingénieurs plasticiens (SPE). "Principes fondamentaux du scellage thermique des films d'emballage flexibles." Actes de la conférence SPE sur les emballages flexibles, 2022.
ASTM International. Méthode de test standard pour la résistance du joint des matériaux de barrière flexibles. ASTM F88/F88M-21, 2021.
Association des Recycleurs de Plastique. Guide de conception de recyclabilité du plastique : films et emballages flexibles. Guide technique APR, 2023.
Technologie et science de l'emballage (Journal). "Coefficient de variation du joint thermique et son effet sur l'intégrité de la liaison des films de polyéthylène." Technologie et science de l'emballage, vol. 36, n°. 4, 2023, pp. 211-228.